


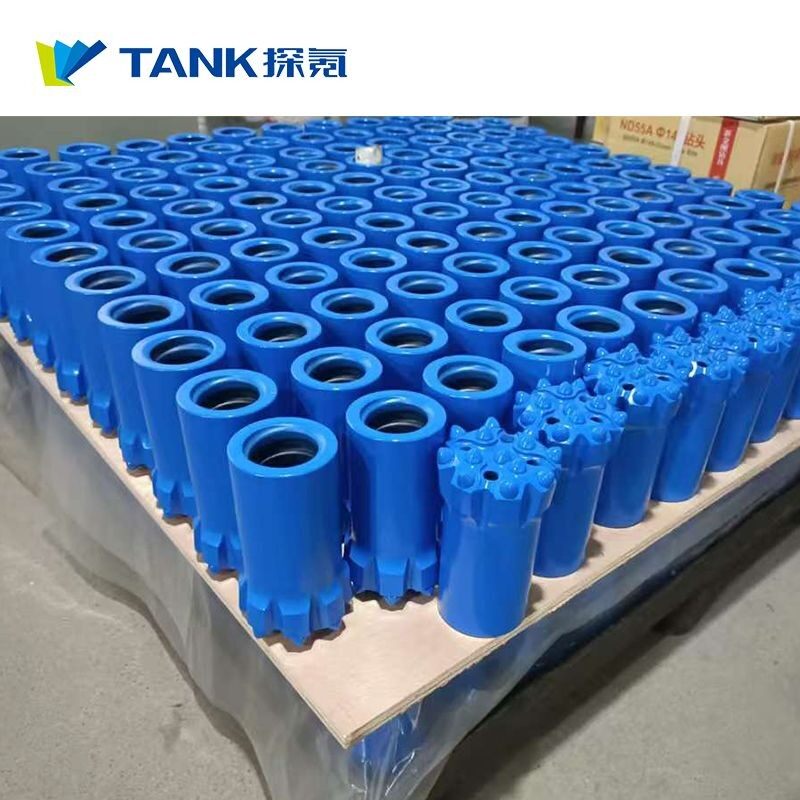
Upplýsingar um vöru
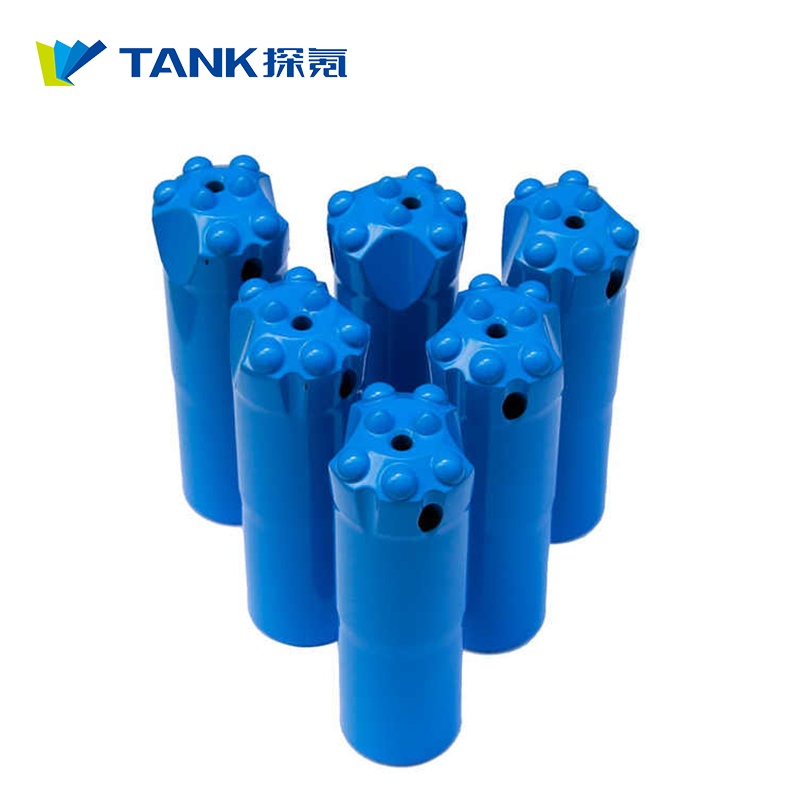
Venjulegur biti sem vinnur sér sess á hverjum búnaði
Í topphamarborun er „venjulegi“ snittari hnappabitinn ekki grunnur-það er grunnur. Flest borateymi treysta á það vegna þess að það virkar á fjölbreyttum stöðum án þess að þvinga fram stöðugar verkfærabreytingar. Áreiðanleg snittari hnappabita síða ætti að útskýra hvað skiptir máli í raunverulegri framleiðslu: stýrt slit, stöðug holugæði og stöðug frammistaða frá einum bita til annars.

Hvernig snittaðir hnappabitar virka í topphamarkerfi
Topphamarborun flytur höggorku frá bergboranum í gegnum skaftmillistykkið og borstangir og síðan inn í bitann. Bitinn breytir þeirri orku í sundrun bergs á meðan snúningur hjálpar til við að afhjúpa ferskt berg fyrir hvert högg. Þessi aðferð nýtur mikilla vinsælda fyrir sprengjuholur, jarðgangagerð og byggingarboranir þar sem holudýpt og þvermál falla innan dæmigerðra topphamra. Þráða tengingin verður að vera nákvæm við endurtekna álagshleðslu-vegna þess að þráður hefur áhrif á allt: titring, orkutap og ótímabært slit.
Kjarnabygging: stálbygging, karbíðhnappar, vélræn skolun
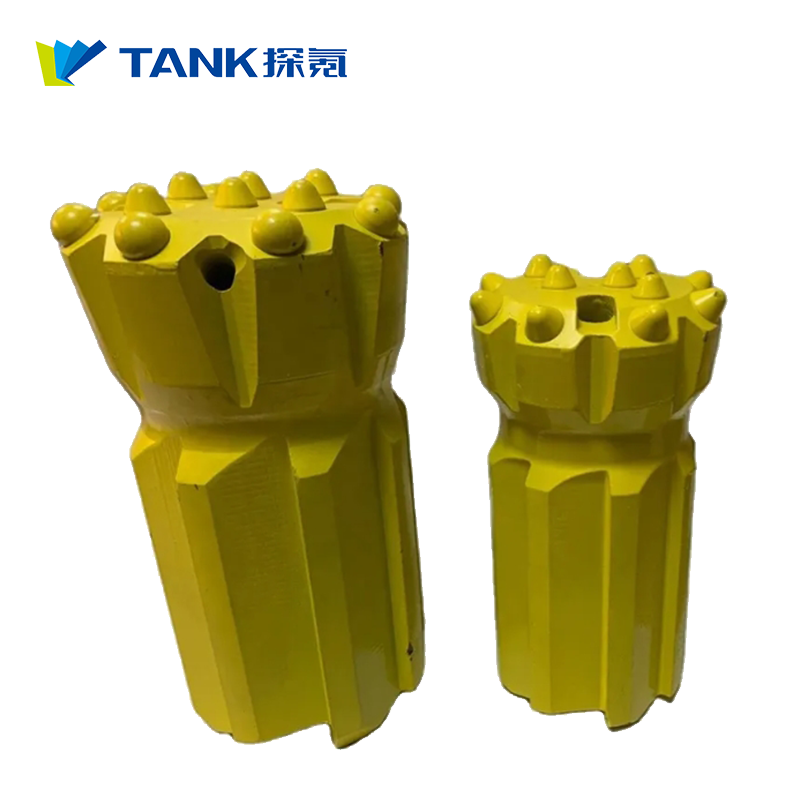
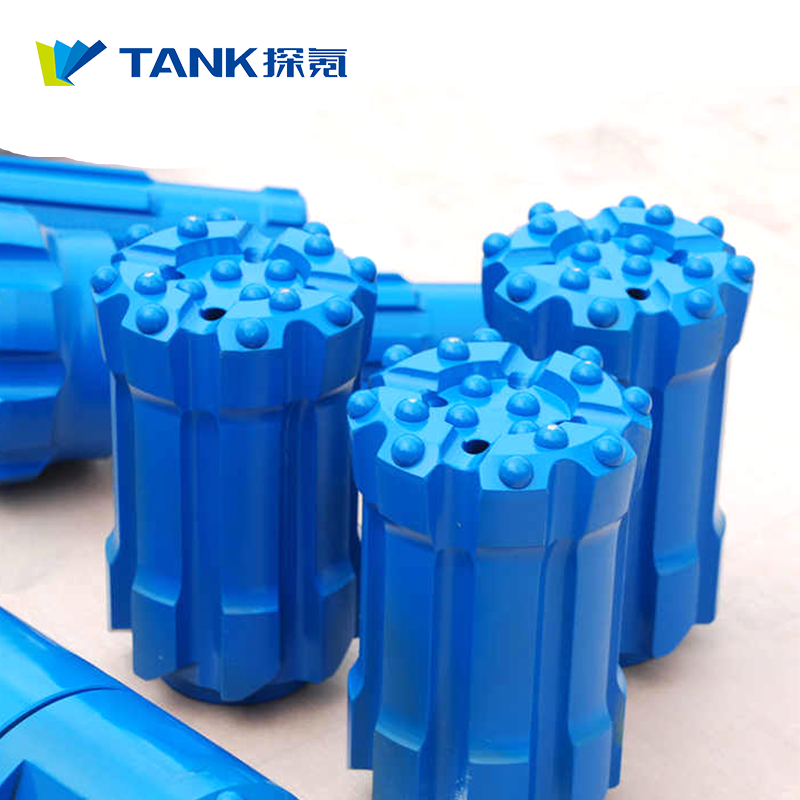
Venjulegur snittari hnappur samanstendur af:
Há-þungur álfelgur yfirbygging hannaður til að standast högg og snúning
Sementaðir karbíðhnappar staðsettir fyrir jafnvægi bergbrots og slits
Andlitsruf og skolbrautir sem rýma græðlingar og draga úr endurslípun
Þráðarviðmót sem passar við stangakerfið og viðheldur sammiðja snúningi
Á sviði hafa þessir þættir samskipti. Léleg skolun eykur hita og endurslípun. Ósamræmi hnappahæða veldur ójafnri álagi og snemma broti. Laus þráður eykur titring, sem flýtir fyrir hnöppum og sliti á pils. Áreiðanlegur biti er smíðaður til að forðast þessar fyrirsjáanlegu bilunarstillingar.
Hnappaform og hverju þeir breyta
Hnappar eru ekki smáatriði í vörulista-það er hvernig þú stillir hegðun bitans.
Kúlulaga hnappar bjóða venjulega sterkari viðnám gegn núningi og flísum, hentugur fyrir slípiefni og lengri endingartíma.
Hálf-ballískur eða ballistic stíll getur skilað hraðari gegnumbroti í minna slípiefni en gæti þurft betri stjórn á borbreytum.
Keilulaga valkostir eru notaðir í sérstökum forritum þar sem einbeitt skurður er gagnlegur.
Besti kosturinn þinn veltur á blöndu af hörku, slitþoli og borunarmarkmiðinu: hámarksmetrum á vakt eða lágmarkskostnaði á hvern metra.
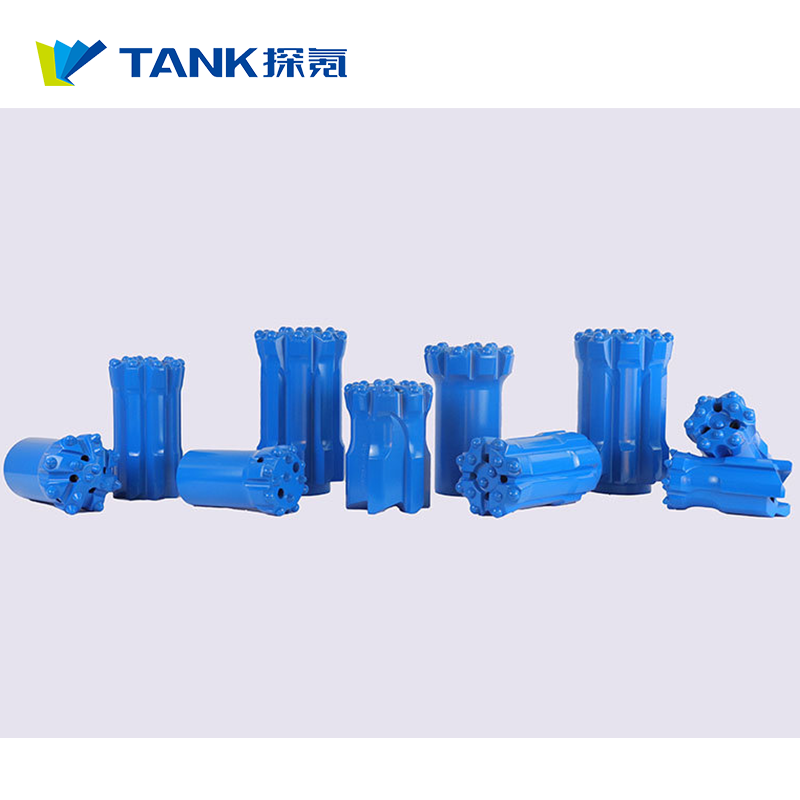
Andlitshönnunarvalkostir: að velja stöðugleika eða hraða
Venjulegir snittari bitar nota venjulega andlitshönnun eins og flata, falla-miðju og íhvolfa/kúpta afbrigði. Fall-hönnun hjálpar oft til við beina holu og stjórn á kraga. Slétt andlit hefur tilhneigingu til að takast á við hart berg og blönduð myndanir með góðum stöðugleika. Íhvolft snið getur veitt sterka-frammistöðu í mörgum bergtegundum. Besta andlitið er það sem dregur úr leiðréttingarborun þinni og heldur gatinu "sönnu" án þess að þvinga fram árásargjarn fóðrun.
Framleiðsluferli: samkvæmni er raunverulegur eiginleiki
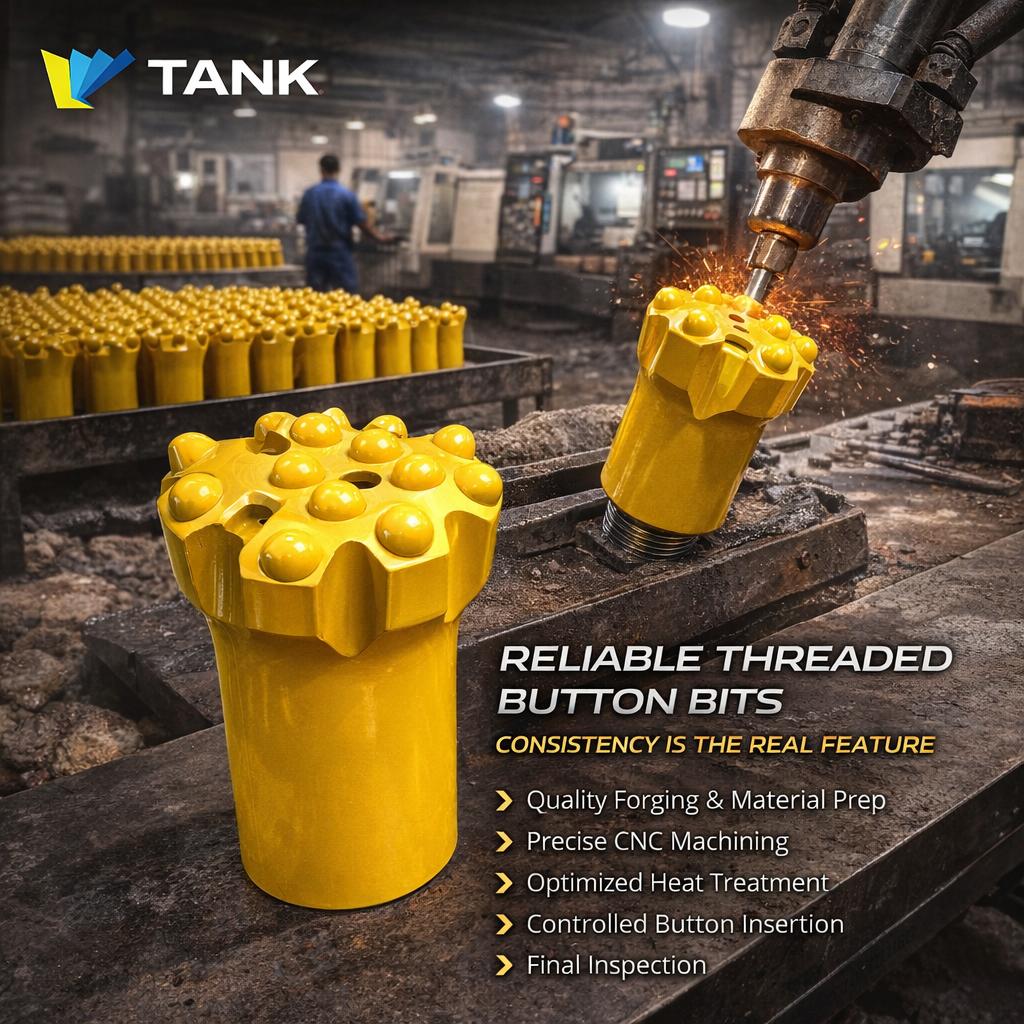
Tveir bitar geta litið svipaðir út en hegða sér öðruvísi. Munurinn er framleiðslustýring:
1.Smíði og efnisgerð til að tryggja líkamsstyrk
2.CNC vinnsla til að halda þræði nákvæmni og sammiðju
3.Hitameðferð til að koma jafnvægi á hörku og seigleika fyrir þreytuþol
4.Hnapparinnsetning með stjórnað sæti og röðun
5. Lokaskoðun til að útrýma breytileika
Þannig vinnur birgir sér inn endurteknar pantanir: ekki með því að lýsa hörku, heldur með því að skila sömu borunartilfinningu yfir lotur.
Gæðaskoðun beinist að niðurstöðum á vettvangi
Hagnýtt QC ferli athugar hvað brotnar fyrst í raunverulegri vinnu:
Sannprófun á þræðimæli og yfirborðsskoðun
Samkvæmni hörku eftir hitameðferð
Hnappar sæti heilleika og hæð einsleitni
Sjónræn athugun á ör-sprungum, lélegri lóðun/pressu-fitu eða yfirborðsgöllum
Lokaprófanir á útkeyrslu/miðlægni þar sem við á
Samkvæmni dregur úr niður í miðbæ vegna þess að áhafnir geta spáð fyrir um skiptatímabil og haft rétta varahluti.
Raunverulegt umsóknartilvik (dæmi frá dæmigerðum framleiðsluborun)
Í námubekkborunarprógrammi eru venjulegar snittari hnappabitar oft notaðir fyrir endurtekið mynstur fyrir sprengiholur. Þegar bitahönnunin veitir áreiðanlega mælikvarða og stöðuga skarpskyggni, halda borarar stöðugu holuþvermáli og dýpt með færri uppræmingarleiðréttingum. Þetta bætir afköst sprenginga og dregur úr tíma sem fer í að endurvinna holur-sem er óbeinn en raunverulegur framleiðniaukning.

Venjulegur biti vs retrac biti: þegar hver vinnur
Venjulegur snittari hnappabiti er oft besti kosturinn þegar myndunin er tiltölulega stöðug og markmiðið er kostnaðar-hagkvæm borun með fyrirsjáanlegri frammistöðu. Snúningsbiti verður dýrmætur þegar hættu á að festast eða brotin jörð gerir endurheimt að endurteknu vandamáli. Með öðrum orðum: venjulegir bitar hámarka einfaldleika og breitt notagildi; retrac bitar forgangsraða stöðugleika í brotnu landi.
Notkunarskýrslur til að lengja endingartíma
Passaðu loft/vatnsskolun við magn græðlinga; ófullnægjandi skolun flýtir fyrir sliti.
Forðastu of mikið fóður sem ofhleður hnappa; láttu áhrif vinna verkið.
Notaðu réttan snúningshraða fyrir myndun þína til að koma í veg fyrir renna og ójafnt slit.
Fylgstu með sliti snemma mælis; taka á því áður en gatastærðarstýring glatast.
Þjónusta og afhending
Við styðjum kerfi með sameiginlegum þráðum og veitum leiðbeiningar um val byggt á gerð formunar, uppsetningu borbúnaðar og gæðum holunnar. Útflutningspökkun og skjöl eru meðhöndluð fyrir alþjóðlega sendingu og tækniaðstoð er í boði fyrir samsvarandi stangir, tengi og skaftmillistykki í fullkomnu topphamarkerfi.
Styrkur fyrirtækisins á bak við tækin
TANK DRILLING styður topp hamarborunarverkfæri sem heildar vörufjölskyldu, með stöðugri framleiðslugetu og gæðaeftirlitsferlum sem eru hönnuð fyrir endurtekna afköst. Viðbrögð á vettvangi eru felld inn í stillingu hnappaútlits, fínstillingu hitameðhöndlunar og endurbótum á þræðiviðmóti-svo að næsta lota virki eins og síðasta lotan sem þú treystir.

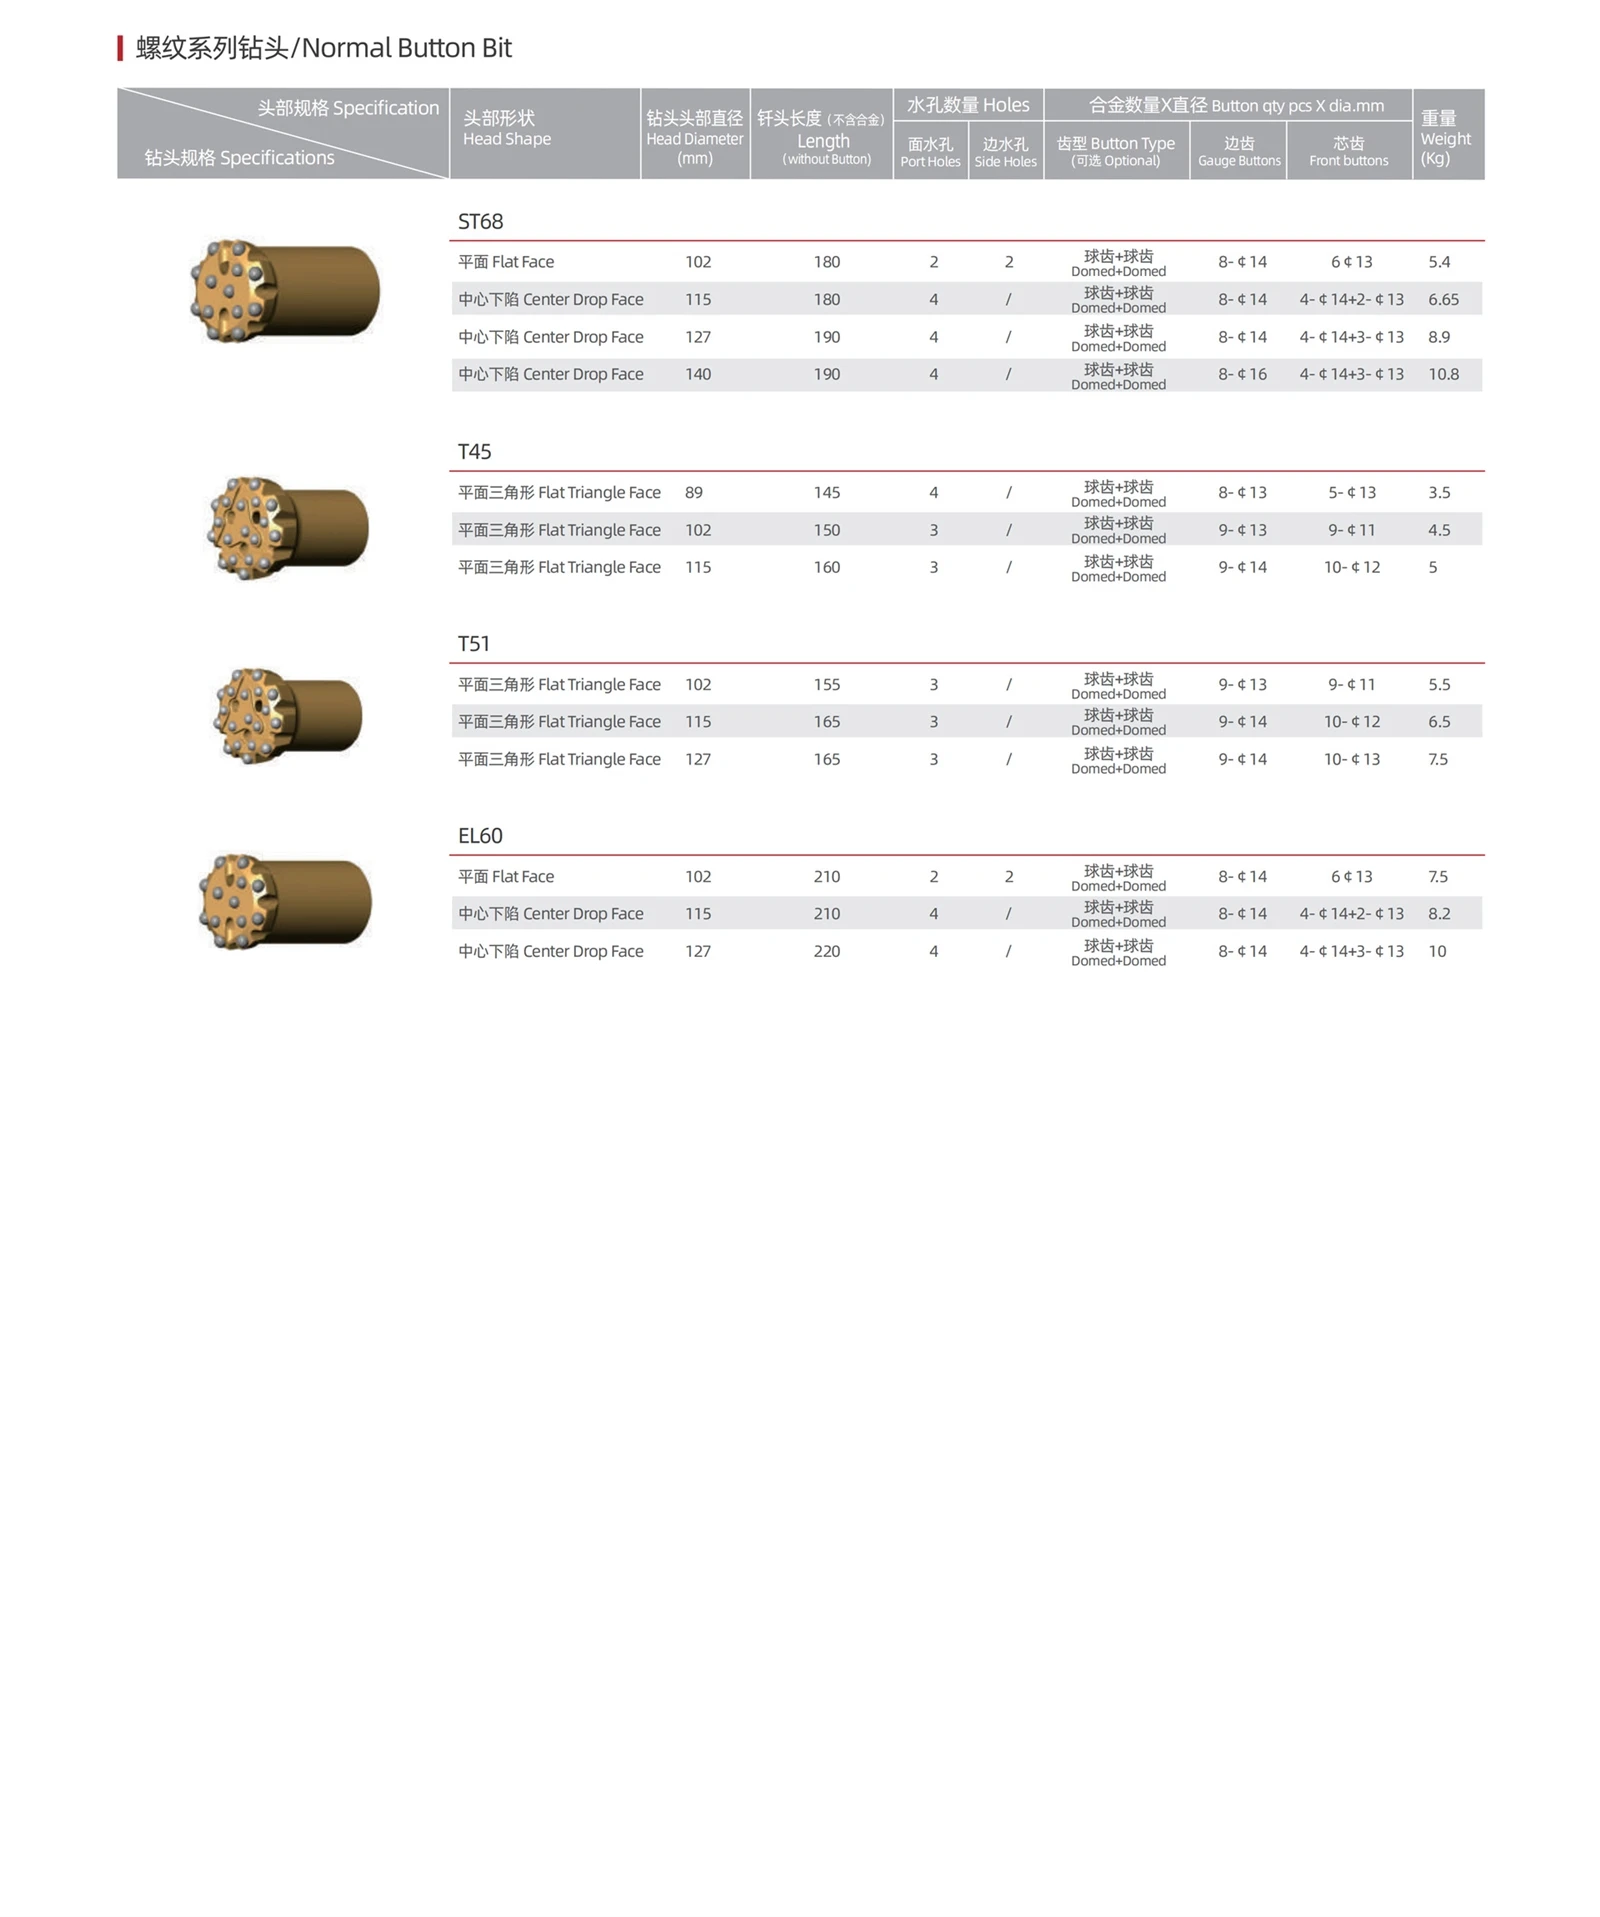
Algengar spurningar (EN)
Sp.: Henta snittari hnappabita fyrir allar bergtegundir?
A: Þeir ná yfir breitt svið, en lögun hnappa og andlitshönnun ætti að passa við mótunarhörku og slitþol.
Sp.: Hvernig vel ég á milli kúlulaga og kúlulaga hnappa?
A: Kúlulaga greiðir klæðast lífinu; ballistic getur aukið skarpskyggni í minna slípiefni.
Sp.: Hvað veldur snemma tapi á hnappi?
A: Algengar orsakir eru léleg skolun, óhófleg fóðrun, titringur vegna misræmis þráða eða óstöðug jarðvegsskilyrði.
Sp.: Getur þú útvegað bita sem eru samhæfðir við algeng R og T þráðakerfi?
A: Já-algeng kerfi eru studd og samsvörunarráðgjöf er í boði.
Sp.: Hvaða upplýsingar ætti ég að veita fyrir val?
A: Gerð bergs, þvermál hola, gerð útbúnaðar, gerð stangarþráðs og núverandi vandamál með afköst bita.


